


18088882069 0755-84651303
深圳市永顺通印刷包装有限公司
邮箱:513895780@qq.com
地址:深圳市龙岗区平湖街道鹅公领宝鹅工业园B8栋12号南门
地址:深圳市龙岗区平湖街道鹅公领宝鹅工业园B8栋12号南门
更新日期:2026年9月18日
包装盒表面起泡、空鼓或局部鼓包,不能看到凸起就直接判断“胶水太少”。更可靠的做法是先记录起泡位置、形状和出现时间,再区分面纸与灰板之间的空鼓、夹杂物顶起、纸张起皱以及受潮变形,随后检查材料含湿状态、涂胶均匀性、贴合排气、压合、固化和仓储环境。打样和大货还应分别建立留样、抽检和异常隔离规则。
高档礼品盒、天地盖硬盒、书型盒和磁吸翻盖盒的表面通常需要把面纸裱贴到灰板等基材上。成品刚下线时可能看起来平整,但静置几小时、装箱后或经历温湿度变化后,局部开始出现圆形鼓包、边角悬空、长条形空鼓,甚至用手按压后又慢慢弹起。
这类问题经常被统一叫作“起泡”,但真正的失效位置并不相同。把所有异常都归因于胶水,不仅容易返工无效,还可能把材料、压合、空气夹入或环境问题带到下一批大货。对于采购、品牌方和质量人员,更实用的办法是把“起泡”变成一组可以定位、记录和复验的质量信息。
所谓包装盒起泡,通常是面纸与下面的灰板、纸板或其他基材之间形成局部悬空,使表面向外隆起。不过,现场看到一个“鼓起来的地方”并不代表一定发生了胶层脱离。
至少要先排除四种外观相似的问题。
| 表面现象 | 典型特征 | 优先检查方向 | 不应直接下的结论 |
|---|---|---|---|
| 真正空鼓 | 面纸局部悬空,轻压时可能有明显位移 | 涂胶、贴合、排气、压合及材料表面 | 不能只凭外观认定胶量不足 |
| 异物顶起 | 凸起集中、触感较硬,位置可能呈颗粒状 | 纸屑、胶粒、粉尘及生产环境清洁 | 不属于普通气泡 |
| 裱纸皱折 | 出现线状或放射状褶皱,不能平整按回 | 面纸伸缩、定位、张力和贴合过程 | 不能用增加胶量直接处理 |
| 盒体翘曲 | 整个盒面或盒盖产生弧度,并非单点隆起 | 纸张水分、结构平衡、存放及环境变化 | 不能把整体变形统计成局部起泡 |
如果异常处已经出现明显开口、盒角脱离或包边松脱,则还应结合包装盒开胶原因与验收方法判断,因为开胶与裱面空鼓虽然都涉及粘结,但失效位置、受力方式和处理方法并不完全相同。
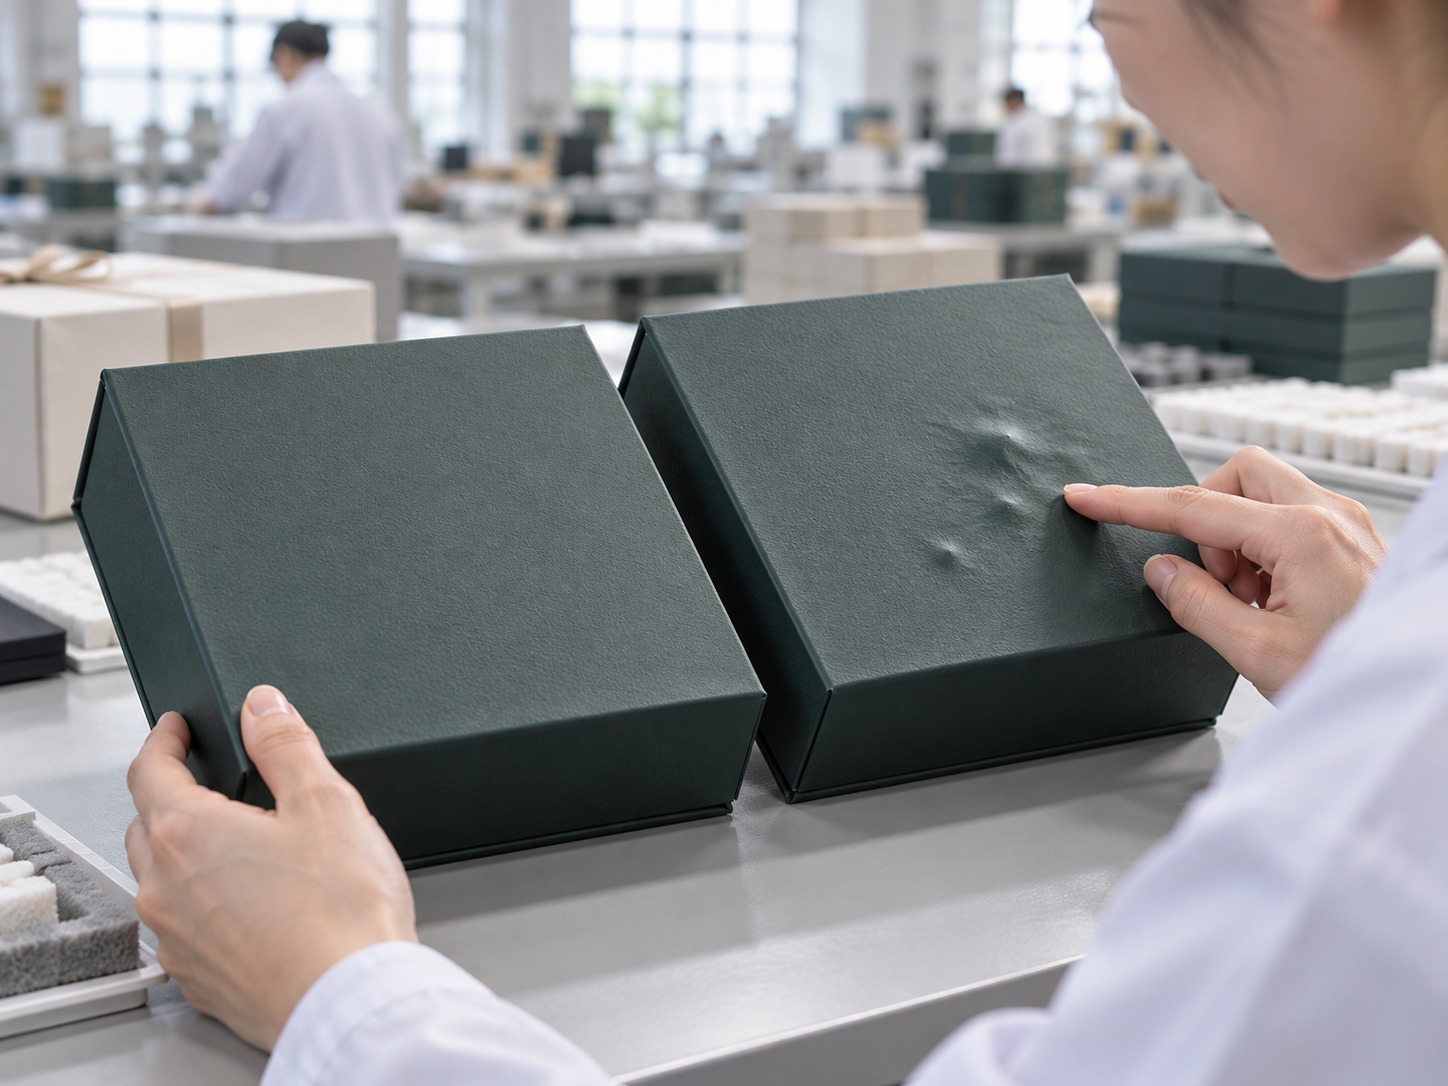
检查时先不要马上把气泡刺破或重新压平。完整的缺陷形态本身就是定位信息。
如果一整块盒面逐渐向外鼓起,而且问题在静置或仓储后越来越明显,应同时检查面纸与灰板的含湿状态、材料两面的伸缩是否平衡,以及裱贴后是否过早进入下一道工序。纸和纸板都会随环境状态发生变化,因此材料状态不能脱离温湿度和时间单独判断。
这类情况更值得检查局部胶层覆盖、贴合时是否夹入空气,以及压泡过程中是否存在没有充分受压的区域。如果多个气泡总是重复出现在近似位置,还应检查设备接触面、治具或结构本身是否形成固定盲区。
转角位置同时存在面纸弯折、包边和材料回弹,受力比平面复杂。问题可能与面纸延展、灰板边缘状态、包边尺寸、压合动作或转角处胶层连续性有关。
先检查是否夹入纸屑、干胶、灰尘或其他颗粒。此类问题即使继续增加压合压力,也可能只能暂时压低凸点,而无法消除异物本身。
纸质材料会吸湿和放湿。当面纸与灰板的状态差异较大,裱贴后的尺寸变化和内部应力也可能不同。如果生产环境、材料暂存环境和成品仓库之间变化明显,原本平整的盒面可能在后续静置中出现波动、翘曲或局部脱离。
永顺通此前的纸质包装盒防潮与受潮验收指南已经说明,不能把所有受潮问题简化成“放干燥剂”。对于裱纸礼盒,更需要记录材料进入生产前、加工后和仓储阶段的状态变化。
如果有效粘接区域出现空段,面纸在局部就缺少稳定支撑。但判断时不能只看“胶多不多”,还应检查胶层是否连续、实际胶位是否与结构吻合,以及胶黏剂是否适用于当前面纸和基材组合。
胶不是越多越安全。局部胶层状态差异过大,也会影响纸张含湿、贴合和平整度。不同面纸、胶黏剂和生产方式所需条件不同,因此不宜把某个固定涂布量当成所有礼盒的通用参数。
面纸落到盒胚后,如果空气被封在局部区域,又没有在压合过程中顺利排出,就可能形成空鼓。大面积平面、结构转角、凹陷区域及设备不易均匀接触的位置都值得重点观察。
“已经压过”不等于每个位置得到相同效果。盒体高度、异形结构、包边、磁吸件、局部击凸或特殊装饰都可能改变压合接触。出现固定位置重复起泡时,应检查压力传递和治具,而不是只调整胶水。
纸粉、纤维、灰尘、干胶颗粒甚至修边残屑,都可能把面纸顶出一个小鼓包。深色、素色、哑光或触感纸往往更容易把这种局部不平放大。
样品刚完成时看起来平整,并不代表状态已经稳定。实际需要等待多久,应由所用材料、胶黏剂、设备和生产条件确定。若成品很快堆叠、包装或进入明显不同的环境,潜在的尺寸变化和粘结问题可能在后续才显现。
对于质量分析,最有价值的不是“把这只盒子修好”,而是利用异常样本找到失效层。
如果剥开后发现一侧几乎没有有效粘结痕迹,应继续判断是局部没有涂到、表面无法正常粘接,还是贴合前已经受到污染。如果两侧都有较完整的粘结痕迹,则需要继续分析胶层内部、材料层间或后续受力,而不能简单归因于“没刷胶”。
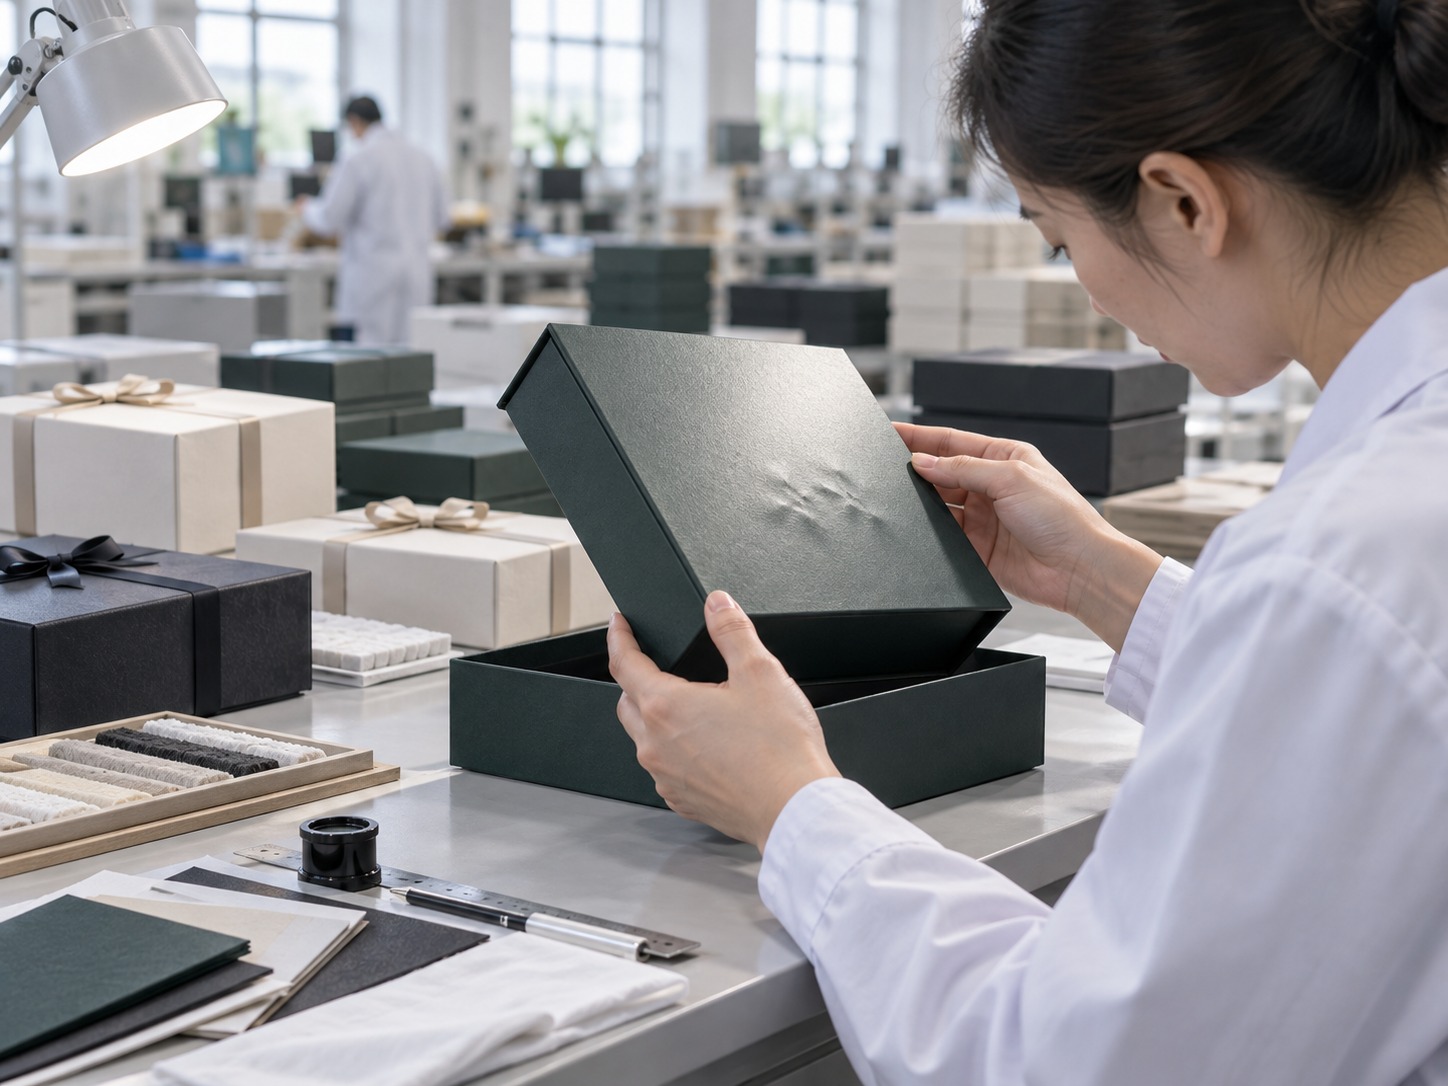
| 包装结构 | 起泡重点区域 | 容易忽略的变量 | 建议检查方法 |
|---|---|---|---|
| 天地盖硬盒 | 盒盖大平面、四角、包边 | 大面积面纸伸缩、盖体平整度 | 平面观察、斜光检查、静置复查 |
| 磁吸翻盖盒 | 盒盖、书脊连接及磁铁附近 | 磁铁和局部结构改变压合接触 | 平面检查加反复开合 |
| 书型精装盒 | 封面大平面、书脊和转折位置 | 多块灰板组合及连接间隙 | 闭合与展开两种状态检查 |
| 抽屉硬盒 | 外套大面和边角 | 内抽过紧造成持续顶压或摩擦 | 空盒及装入产品后分别抽拉 |
| 异形礼盒 | 曲面、窄边和结构转折 | 面纸延展及治具接触不均 | 按结构分区检查并保留限度样 |
永顺通目前的高端礼品包装盒和高档奢侈品包装盒中包含天地盖、磁吸翻盖、抽屉和其他硬盒结构。实际项目应按具体盒型、面纸、灰板厚度、表面工艺和产品装填方式确定检查重点,而不是给所有礼盒采用同一套起泡标准。
起泡问题有一个特点:刚做好时未必立即出现。因此只在样品交付当天看一次外观,并不足以验证后续大货稳定性。
正式签样至少要记录材料版本、盒型版本、表面工艺、内托与产品装填状态,以及样品完成和检查的时间。需要比较时,应保留一只批准样作为后续大货对照,而不是把唯一签样反复用于展示和拆解。
具体复查时间应根据项目材料和工艺确定,但原则是不能只看刚完成的瞬时状态。尤其是大面积裱纸硬盒、特殊面纸、厚灰板和明显环境转换的项目,应确认样品在合理稳定后仍保持平整。
白样适合验证结构,却不能完全代表正式面纸、覆膜、油墨、表面涂层和胶黏剂组合后的表现。结构白样通过后,关键项目还需要完整工艺样。
部分“起泡”其实是在产品和内托装入后才出现。若内托尺寸过大、产品顶住盒壁或磁吸结构持续施力,盒面可能承受白盒阶段不存在的应力。可以结合包装盒尺寸、公差与实装验收方法一起确认。
一批货发现起泡时,最不建议的处理方式是安排人员把看得见的气泡逐个压平,然后继续装箱。这样既会破坏失效证据,也无法判断问题是否会再次出现。
对于大货,不要临时决定“多少个气泡算合格”。缺陷是否属于主要缺陷、次要缺陷或需要全部隔离,应在订单质量协议中结合展示面、消费者可见程度、结构功能和实际风险定义。若采用抽样方案,还需要先确认批量、检验水平、缺陷分级和接收规则。
目前并不存在一个可以直接套用到所有精品礼盒的“起泡直径不得超过多少毫米”通用数字。纸质包装的材料、盒型、面纸、灰板、胶黏剂和用途差异很大,因此项目限值仍应以确认样、技术规格和双方协议为基础。
在调查涉及纸张环境状态时,可参考国家市场监督管理总局、国家标准化管理委员会发布的GB/T 10739-2023《纸、纸板和纸浆 试样处理和试验的标准大气条件》。该标准目前为现行标准,主要用于纸、纸板和纸浆试样的处理和测试条件,不应直接被解释成成品礼盒的仓储合格范围。
如果需要正式测定纸或纸板试样水分,可核对现行的GB/T 462-2023《纸、纸板和纸浆 分析试样水分的测定》。国家标准信息平台显示该标准自2024年4月1日起实施。它提供的是测定方法依据,而不是所有包装盒的统一允许水分值。
进行材料对比和取样时,还可查阅现行的GB/T 450-2008《纸和纸板试样的采取及试样纵横向、正反面的测定》。正式项目若涉及客户标准、出口要求、食品接触或其他受监管用途,还应分别确认对应产品和销售地区要求。
这些标准可以帮助统一取样和测试语言,但不能替品牌方自动决定“这批礼盒是否可以接收”。最终验收仍应结合合同、批准样、缺陷位置、实际用途和双方事先确认的质量规格。
询价阶段只写“表面不能起泡”仍然过于模糊。采购资料越早明确材料、结构和验收方法,供应商越容易在打样阶段发现问题,而不是等大货生产完成后再争论。
建议至少写清以下内容:
永顺通具备包装设计、打样、印刷、表面处理、成型组装及出货品控等加工环节。具体项目的材料、胶黏剂、生产条件和验收范围,应根据实际盒型和使用场景在打样阶段确认,而不是把某篇技术文章中的固定参数直接作为订单承诺。
包装盒起泡可能与面纸和灰板状态差异、涂胶不连续或不均、贴合时夹入空气、压合存在盲区、异物夹入、材料伸缩以及裱贴后的固化和仓储环境有关。应先判断起泡位置和失效层,再分析具体原因。
不一定。胶层覆盖不足只是可能原因之一,胶层过厚或不均、空气没有排出、表面污染、异物、材料水分变化和压合不均也可能形成类似起泡外观。
不能只根据压平后的外观决定。如果没有找到失效原因,起泡可能再次出现。是否允许返工和继续使用,应结合用途、展示位置、粘结状态、返工影响以及重新检验结果判断。
部分问题会在材料继续释放或吸收水分、胶层状态变化、盒体产生内部应力或仓储环境发生变化后才显现。因此打样验收不应只检查刚完成的瞬时状态。
两类包装结构和制造方式不同,不能简单比较谁一定更容易起泡。精品硬盒通常包含面纸与灰板裱贴工序,因此检查重点更多集中在大平面、转角、包边、贴合和压合状态。
不能这样直接判断。环境湿度可能影响纸张和纸板状态,但是否形成起泡还取决于材料组合、胶层、结构、加工状态和环境变化过程。应结合批次记录和对照样分析。
不能把增加胶量作为通用解决方案。如果根因来自夹气、压合盲区、异物、材料伸缩或表面适配,单纯增加胶水可能无效,甚至引入新的平整度或含湿差异。
是否接收不能只看“有没有起泡”。应依据事先确认的缺陷分级、展示位置、功能影响、批准样、抽样方案和合同规则判断,并先隔离异常批次确认实际范围。
应使用尽可能接近量产的材料和完整工艺,保留批准样,并在合理稳定后复查平整度;同时装入真实产品、内托和附件,确认结构受力后仍没有异常空鼓或鼓包。
建议提供订单和批次、箱号、盒型、材料与工艺版本、起泡位置照片、发现时间、储存和装填状态,以及同批正常样和异常样。信息越完整,越容易把问题对应到材料、工序或具体生产时间段。
如果项目涉及天地盖、磁吸翻盖、抽屉盒或其他精品硬盒,可在询价时同时提供产品尺寸、内托、面纸、表面工艺、使用场景和质量验收要求。先把起泡、开胶、尺寸和外观要求落实到打样阶段,比大货完成后再定义问题更容易控制风险。
【本文标签】
【责任编辑】永顺通印刷包装
包装盒表面起泡、空鼓或裱纸不平怎么排查?从缺陷形态、面纸与灰板、水分、涂胶、压合、固化到大货抽检,提供适合礼品盒采购和质量人员使用的检查与验收方法。【详情+】

包装盒印刷白点怎么查?本文区分纸粉白点、纸面凹点、油墨转移不良与印后擦伤,并提供版位判断、样张记录、异常隔离、打样签核和大货抽检清单。【详情+】

电话咨询
QQ咨询
微信咨询
