


18088882069 0755-84651303
深圳市永顺通印刷包装有限公司
邮箱:513895780@qq.com
地址:深圳市龙岗区平湖街道鹅公领宝鹅工业园B8栋12号南门
地址:深圳市龙岗区平湖街道鹅公领宝鹅工业园B8栋12号南门
更新日期:2026年10月16日
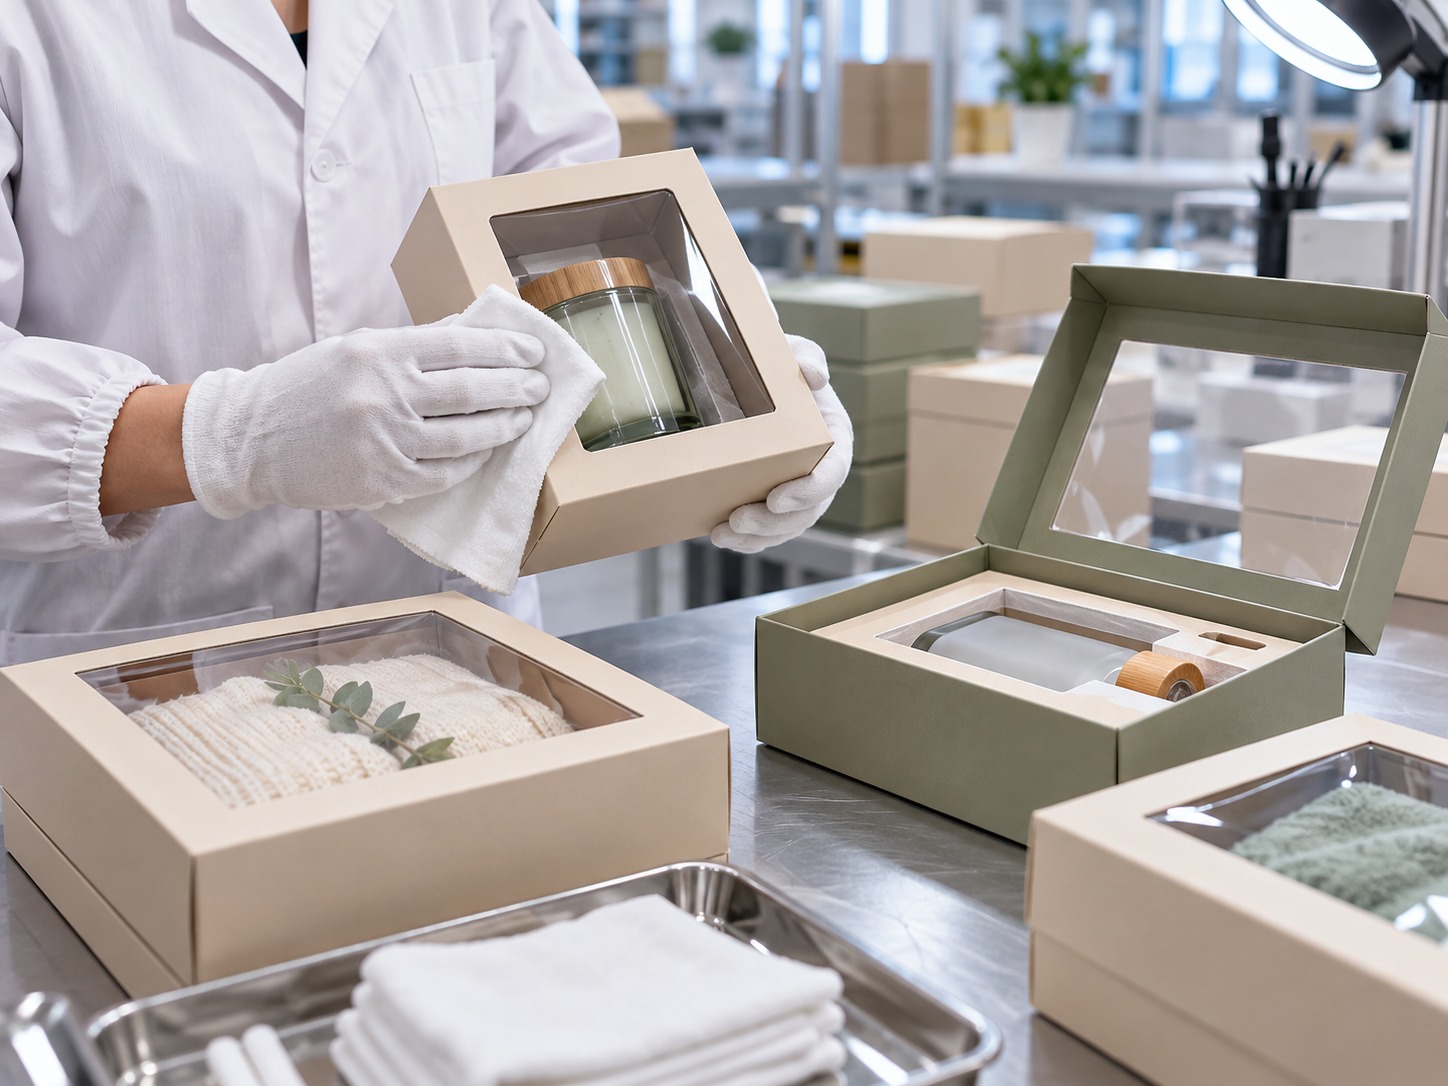
包装盒透明开窗验收不能只看“窗片有没有粘上”。消费者真正看到的是完整窗口系统:纸盒开口尺寸、透明片材、胶位、窗片边缘、保护膜、表面洁净度、产品与窗口距离以及成盒后的平整度。窗片刮花、发雾、吸灰、指纹明显、局部翘起或位置偏移,可能分别来自材料表面、保护方式、静电、装配定位、胶黏剂适配、产品摩擦和运输。更可靠的做法是先确认窗口是结构展示件还是保护件,再用完整工艺样和真实产品验证可视效果、粘接、产品间隙和运输状态,大货则按固定光线、角度和批次抽检,而不是撕掉保护膜后只看一只样品。
透明开窗是最直接的包装展示方式之一。
消费者不需要打开盒子,就能看到香水瓶、精油、耳机、医疗器械、美妆产品或礼品本体。
但透明窗口也有一个明显特点:
它会把原本隐藏在纸盒上的细小问题变得非常明显。
深色纸盒上一个小灰点可能不容易被注意,而透明窗片上的一根毛丝、一道划痕、一枚指纹或一小块胶印,在灯光下都会变得醒目。
尤其对于高端礼盒,窗口本身不仅是功能件,也是主展示面的一部分。
因此,品牌采购在确认开窗包装时,不应该只问:
“窗口用什么透明片?”
更应该问:
“最终成品窗口应该达到什么视觉和结构效果,我们怎样稳定地验收?”
一个完整开窗结构通常至少包含:
精品硬盒还可能增加:
永顺通现有的开窗抽屉式香薰原液礼品盒就是一个典型的可视化展示结构:盒体结合开窗设计和植绒内托,让瓶装产品从窗口区域形成视觉展示。
这也意味着窗口效果不是片材单独决定的。
窗片再透明,如果内托让产品偏位、窗框不方、窗片有胶印,最终视觉仍然会下降。

| 缺陷 | 典型表现 | 优先检查方向 |
|---|---|---|
| 刮花 | 逆光或斜光下出现线状擦痕 | 窗片表面、保护膜、搬运和产品摩擦 |
| 发雾 | 窗口整体或局部乳白、不够通透 | 片材、保护膜残留、污染和表面状态 |
| 灰尘 / 毛丝 | 窗内或窗片表面有颗粒和纤维 | 静电、环境洁净度、装配工序 |
| 指纹 | 斜光下出现油印 | 装配手法、手套和保护膜管理 |
| 脱胶 | 窗片边缘与纸板分离 | 胶位、材料表面、压合和搭接 |
| 翘边 | 窗口某一侧抬起但未完全脱落 | 胶黏、片材应力、窗口尺寸和环境 |
| 位置偏移 | 窗口与纸盒开口不同心或局部露胶位 | 装配定位、窗片尺寸和模切基准 |
| 产品顶窗 | 产品长期接触透明片,出现摩擦印或鼓起 | 内托高度、产品间隙和运输受力 |
刮花、脱胶、灰尘和错位的整改方向完全不同。大货异常时应先按缺陷类型分别统计,再对应材料批次、装配时间和外箱号追溯。
采购人员经常把透明窗口统一叫作“PVC片”或“PET片”,但高端包装中可以使用不同透明材料和不同厚度结构。
材料名称本身不能代替完整规格。
| 透明结构方向 | 常见特点 | 采购时重点确认 |
|---|---|---|
| 透明薄片 | 重量轻,可用于纸盒和局部窗口 | 材质、厚度、透明度、表面保护和加工适配 |
| 较厚透明片 | 挺度更高,视觉更接近硬质窗口 | 与灰板结构、边缘固定和重量的匹配 |
| 高透亚克力类窗口 | 适合部分精品展示结构 | 厚度、边缘、重量、刮花和装配方式 |
| 磨砂 / 半透明窗口 | 弱化内部细节,形成特定设计效果 | 雾度是否为设计效果,而不是材料异常 |
永顺通现有大健康礼盒产品说明中包含高透亚克力与PET等开窗结构方向,说明同一个“开窗盒”可以使用不同透明材料。具体项目仍应根据盒型、窗口面积、产品重量、运输和预算确定。
更可执行的规格应该同时定义:
透明表面最常见的客诉之一就是刮花。
问题并不一定发生在窗片裁切环节。
刮痕可能来自整个生产链。
窗片在堆叠、运输或裁切前已经发生摩擦。
透明片边缘或设备接触面可能造成表面擦伤。
窗片在定位时与工作台、纸板或治具摩擦。
盒体叠放时,其他纸盒的边角可能压在窗口上。
产品顶部、瓶盖或配件可能直接接触透明窗。
窗口朝向外箱壁或其他盒子的突出边缘,在持续振动下形成摩擦。
如果客户反馈窗口有划痕,先不要擦。通过改变光线角度并轻微改变观察面,判断划痕位于消费者外侧、盒体内部侧还是保护膜表面。三个位置对应的生产环节完全不同。
“不够透明”并不一定意味着用了差材料。
先区分是设计雾感,还是异常发雾。
这是设计选择,不属于缺陷。
部分透明材料的保护膜非常贴合,如果验货人员不知道存在保护膜,可能把保护膜表面的雾感误认为窗片问题。
大量细小划痕会让光线散射,整体看起来像发白。
细小颗粒和手印在强光下会显著降低视觉通透感。
片材弯曲、挤压或装配状态异常,也可能改变反光和视觉效果。
透明窗后方如果一只是黑色背景,一只是白色背景,观察者对透明度、灰尘和划痕的感受会不同。
建议使用:
分别观察。
透明塑料表面在加工和撕保护膜过程中可能产生静电。
静电不会创造灰尘,但会让环境中的:
更容易附着在窗片表面。
因此,同一个车间里,普通纸盒看起来很干净,透明开窗盒却可能暴露大量微小颗粒。
反复干擦可能:
大货如果每一只窗口都需要人工最后擦一遍才能出货,说明工艺稳定性可能仍然不足。
应该继续检查:
窗片粘接的问题和普通纸盒开胶有相似之处,但透明窗还有自身特点。
是:
轻微受控剥离异常样,观察:
窗口边缘需要有足够的有效固定区域。
如果设计为了最大化可视面积,把透明片搭接做得非常窄,量产中的正常位置波动就更容易导致某一侧有效胶位不足。
如果透明片被强制弯曲、卷曲或受到盒体结构持续拉扯,胶层长期承担剥离力,边缘更容易翘起。
通用的胶位失效排查方法,可以进一步参考包装盒开胶原因与验收指南。
透明窗错位有两种完全不同的情况。
例如开窗相对于印刷图案、边框或产品位置偏移。
这种问题更接近:
此时纸盒开口位置没问题,但透明片没有完全覆盖窗口,可能出现:
不要只测“窗片离盒边多远”。
建议分别记录:
如果图文和窗口之间存在严格套位,还可以结合包装盒套印与后加工偏位验收指南检查是印刷、模切还是窗片装配发生偏移。
从展示角度看,产品越靠近窗口似乎越醒目。
但结构上没有预留合理间隙,运输后容易出现新的问题。
产品在运输中发生微小移动,持续与窗片摩擦。
产品高度、内托和盒盖尺寸组合不合理,会让透明窗向外鼓起。
对于:
直接接触可能造成表面痕迹。
样品产品高度刚好,但量产产品略高时,原本零间隙的设计就会直接顶窗。
因此开窗礼盒也必须使用真实产品完成试装,而不是只根据效果图判断。
透明片保护膜是减少生产刮花的常见手段之一,但保护膜本身也需要管理。
后续装配、堆叠和运输过程失去保护。
可能出现:
采购文件应该说明:
如果部分样品撕了保护膜,部分没撕,就不要直接比较表面透明度和刮痕。先统一样品状态,再做正式判定。
确认:
重点看:
窗口本身的纸板切边异常可结合包装盒模切毛边验收指南继续排查。
在统一斜光下观察:
观察四边:
把:
全部装入。
然后从消费者正常角度确认:
样品室里完美的开窗盒,运输后可能出现密集细纹。
常见原因不是窗片自己变化,而是运输中发生了持续摩擦。
一个盒子的纸边、烫金、硬角或突出结构可能正好接触另一只盒子的窗口。
窗口朝外放置,而外箱内部空间偏松。
产品或内托没有完全限制移动,运输振动后反复碰窗。
窗片在最容易被磨损的物流阶段已经失去表面保护。
验证项目至少包括:
完整包装的跌落、振动和堆码验证可参考包装盒运输测试指南。
透明窗属于非常适合建立固定检查顺序的项目。
| 检查项目 | 检查动作 | 重点记录 |
|---|---|---|
| 窗口位置 | 与签样并排比较 | 上下左右偏移 |
| 透明片覆盖 | 检查四边搭接 | 露边、搭接不足、胶位进入窗口 |
| 刮花 | 固定斜光转动样品 | 长划痕、密集细纹和位置 |
| 洁净度 | 白底与深色底分别观察 | 灰尘、毛丝、指纹 |
| 透明度 | 统一背景对比批准样 | 明显发雾或批次差异 |
| 粘接 | 检查窗口四边 | 翘边、脱胶和局部鼓起 |
| 产品试装 | 装入真实或确认模拟件 | 顶窗、偏位和摩擦 |
| 保护膜 | 确认出货状态 | 漏撕、误撕、破膜 |
| 运输后复查 | 对运输验证样重复检查 | 新增擦痕和结构变化 |
不同外箱、不同堆叠位置受到的摩擦和灰尘环境可能不同。
建议抽样覆盖:
如果订单需要正式批次判定,可结合包装盒AQL抽检指南建立样本数量和缺陷分级。
| 缺陷分布 | 优先调查方向 |
|---|---|
| 所有窗片同一方向都有长划痕 | 设备、工作台、治具或堆叠接触 |
| 划痕完全随机 | 搬运、包装、颗粒污染和运输摩擦 |
| 只有窗口内侧有擦痕 | 产品、内托或内部附件接触 |
| 只有一个角反复脱胶 | 局部胶位、窗片应力和结构位置 |
| 四边同时翘起 | 材料适配、有效胶位或整体应力 |
| 只有某批窗片发雾 | 透明片材料批次、保护膜或表面状态 |
| 撕膜后大量吸灰 | 静电、环境洁净度和撕膜工序 |
| 运输后才出现密集细纹 | 箱内摩擦、盒间接触和产品顶窗 |
把透明窗分成上、下、左、右、中心五个区域,在抽样表里记录缺陷位置。如果大量划痕集中在窗口同一侧,通常比一句“有刮花”更容易定位设备接触、产品顶压或装箱方向。
| 产品 | 窗口主要目的 | 重点风险 |
|---|---|---|
| 香水 / 精油 | 展示瓶型和颜色 | 玻璃瓶顶窗、指纹、窗片刮花 |
| 美妆 | 展示产品颜色和外观 | 窗口发雾、产品偏位、包装视觉洁净度 |
| 3C数码 | 展示设备或配件 | 产品高光面与窗片摩擦 |
| 医疗器械 | 快速识别产品 | 开窗位置、产品固定和信息可读性 |
| 礼品套装 | 提高开箱前展示价值 | 多件产品是否始终保持展示位置 |
| 食品礼盒 | 展示独立内包装 | 窗口清洁、材料用途和实际接触边界 |
永顺通目前的3C数码包装盒和高端礼品包装盒均包含可按产品结构定制开窗、内托和展示方式的应用场景。
不要只写:
“盒盖做一个透明窗口。”
这不足以让不同供应商给出可比较方案。
建议明确:
大窗口可以提高产品可视面积,但也会带来:
因此开窗尺寸应该同时考虑展示、结构和生产,而不是单纯追求“露得越多越高级”。
| 签样项目 | 确认内容 |
|---|---|
| 窗口形状 | 与设计和刀模一致 |
| 窗口位置 | 与产品、图文和盒体保持正确关系 |
| 透明材料 | 材质和结构版本已确认 |
| 透明度 | 与批准样保持一致,无异常雾感 |
| 表面 | 主展示区域无不可接受刮痕、指纹和污染 |
| 洁净度 | 窗片内外没有明显毛丝、纸粉和异物 |
| 粘接 | 四边平整,无明显翘边和脱胶 |
| 胶位 | 正常观看时不进入主要可视区域 |
| 产品试装 | 真实产品位置正确,不持续顶压窗口 |
| 保护膜 | 撕除阶段和出货状态明确 |
| 运输 | 运输验证后窗口外观和粘接仍符合要求 |
| 版本 | 完整样品、材料和生产版本可追溯 |
如果产品需要通过窗口展示瓶型、设备、配件或礼品本体,建议在询价时同时提供产品尺寸、展示方向、目标窗口面积、内托和运输方式。永顺通可根据产品完成窗口结构、内托和完整礼盒打样,再通过真实产品试装确认展示位置、窗片间隙、粘接和批量生产效果。
可以根据项目使用不同透明片材或较厚透明结构,例如PET类透明片、高透硬质窗口等。具体材料应结合窗口面积、厚度、挺度、加工方式、产品和预算确认,不建议只按材料名称选择。
透明表面对细小擦痕非常敏感。刮花可能发生在材料运输、裁切、粘窗、成盒、产品装配或运输过程中,因此应先判断刮痕位于窗片内侧、外侧还是保护膜表面。
可能来自材料本身的雾度设计,也可能是保护膜、细密擦纹、灰尘、油污或表面状态导致。验收前应先统一是否撕除保护膜,并在相同背景和光线下比较。
透明塑料片在加工和撕膜过程中可能产生静电,使环境中的纸粉、毛丝和细小颗粒更容易附着。应从材料保护、环境洁净、操作和撕膜工序控制,而不是只靠最后人工擦拭。
先记录脱胶位置和范围,再检查透明片与纸板的有效搭接、胶位、材料表面、压合和窗片自身应力。不要直接补胶后混回正常品,否则很难判断真正根因。
不一定。如果纸盒开窗口本身位置错误,更可能与结构或模切定位有关;如果纸盒窗口正确,但透明片相对窗口偏移,则应重点检查窗片尺寸和粘窗定位。
不建议默认零间隙。产品在运输中可能与窗片反复摩擦,也可能因为尺寸和内托波动把窗口顶鼓。应通过真实产品试装和运输验证确定合理结构。
取决于包装设计和生产流程。关键是明确由谁、在哪一道工序撕除,并保证消费者最终状态、表面保护和验货条件一致。不能让部分产品带膜、部分产品不带膜而没有明确标准。
主要检查窗口位置、窗片覆盖、刮痕、洁净度、透明度、粘接、胶位、保护膜状态以及真实产品装入后的窗口间隙。运输验证后还应复查新增摩擦和翘边。
不一定。大窗口能提高可视面积,但会减少纸盒结构宽度、增加透明片面积和表面缺陷暴露,同时可能影响挺度和粘接空间。应在产品展示、结构强度和生产稳定性之间平衡。
【本文标签】包装盒开窗,透明窗片,PET窗片,礼盒开窗,包装质量,开窗盒
【责任编辑】永顺通印刷包装
包装盒透明开窗出现刮花、起雾、脱胶、翘边或位置偏移怎么查?从窗片材料、保护膜、胶位、静电、装配和运输逐层排查,并提供打样与大货验收清单。【详情+】
新包装盒有油墨味、胶水味或刺鼻异味怎么办?本文从印刷、覆膜、裱纸、胶黏剂、EVA内托、仓储和运输逐层排查,并提供打样与大货气味验收方法。【详情+】

电话咨询
QQ咨询
微信咨询
