更新日期:2026年11月10日
礼盒五金验收不能只看“金色对不对”或“锁扣能不能扣上”。首先要区分五金承担的是装饰、闭合、转轴、护角还是品牌铭牌功能,再分别检查材质与表面处理、颜色和光泽、刮花、麻点、掉镀、氧化、毛刺、位置、固定方式和开合功能。锁扣和合页必须在完整成盒后做重复开合,护角要检查四角贴合和运输摩擦,铭牌则要重点看边缘、Logo加工、表面保护和粘接或铆接稳定性。如果项目对耐腐蚀有要求,应在订单中明确测试方法、暴露条件、时间和判定,而不是简单写“过盐雾”;ISO 9227 和 ASTM B117 都只规定盐雾环境和程序,本身并不替某一礼盒规定统一测试小时数或合格限值。
高端礼盒最容易产生“高级感”的细节,往往也是最容易产生客诉的细节。
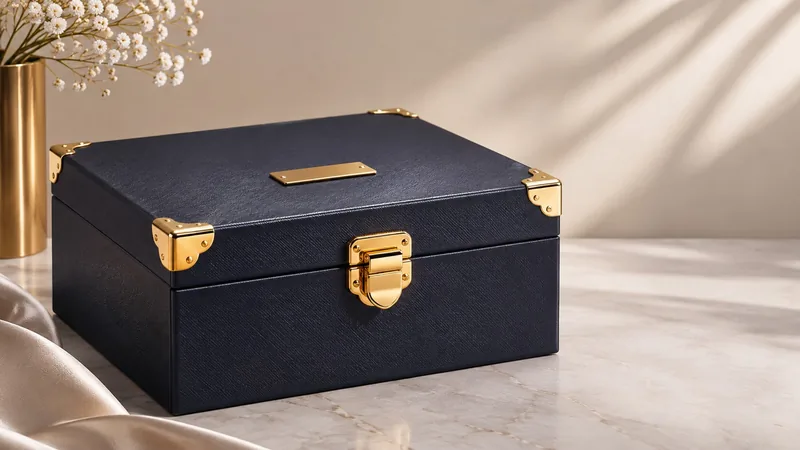
一个藏青色翻盖盒,配上金色锁扣和护角,消费者第一眼看到的可能不是纸张,而是金属的反光。
一只珠宝收纳盒,即使皮纹和植绒都做得很好,只要正面锁扣歪了两毫米、表面有一道明显划痕,整体质感就会迅速下降。
五金与普通纸面还有一个明显区别:
金属表面会反光。
纸面上一处很轻的痕迹可能不容易看到,亮金、亮银或枪黑五金上的:
- 刮花;
- 指纹;
- 麻点;
- 掉镀;
- 色差;
- 压痕。
在斜光下往往非常明显。
因此采购五金礼盒时,不应该只把五金当成“配件”。
它实际上是一个独立的材料、表面处理和装配系统。
礼盒常见五金有哪些
礼盒上的金属配件并不是一种产品。
不同五金承担的结构作用完全不同。
| 五金类型 | 主要功能 | 验收重点 |
|---|---|---|
| 前置锁扣 | 辅助闭合、增加开启仪式感 | 开合、对位、松紧、掉镀、异响 |
| 合页 / 铰链 | 连接盒盖与盒体 | 轴向间隙、开合顺畅、松动、安装位置 |
| 金属护角 | 装饰并保护外角 | 贴合、四角一致、尖角、刮花 |
| 金属铭牌 | 品牌Logo和装饰 | 表面、Logo、边缘、位置、固定 |
| 金属拉手 | 抽屉或箱式礼盒开启 | 承力、固定、摆动和使用手感 |
| 装饰包边 | 强化视觉边缘 | 接口、直线度、刮伤和掉镀 |
| 箱包式五金 | 锁扣、护角、连接和装饰组合 | 整套颜色一致和结构配合 |
永顺通目前的高端礼品包装盒产品中就包含金属锁扣、护角、铭牌和箱包式五金结构,因此项目开始时应先确认五金到底承担什么功能,而不是只按效果图选颜色。
先区分十类常见五金缺陷

| 缺陷 | 典型表现 | 优先检查 |
|---|---|---|
| 刮花 | 反光面出现线状划痕或磨痕 | 来料、装配、堆叠、保护膜和运输 |
| 麻点 | 表面出现细小凹点或不均匀颗粒 | 基材、抛光和表面处理 |
| 掉镀 | 金色、银色或黑色表层局部脱落 | 表面处理、摩擦、边缘和加工 |
| 露底 | 局部可看到不同颜色的下层材料 | 镀层覆盖、碰伤和边角 |
| 色差 | 同盒不同五金颜色不一致 | 批次、表面处理和供应商 |
| 氧化 / 锈蚀 | 表面变色、斑点或腐蚀产物 | 材料、保护层、环境和存储 |
| 毛刺 | 边缘有锐利突起 | 冲压、切边和后处理 |
| 松动 | 锁扣、铭牌或合页可明显晃动 | 铆接、螺钉、胶粘或安装孔 |
| 错位 | 左右不居中、锁扣上下对不上 | 治具、孔位、盒体尺寸和装配 |
| 功能异常 | 打不开、扣不牢、卡顿或异响 | 五金自身与盒体安装组合 |
刮花、掉镀、锁扣偏位和合页松动对应完全不同的供应环节。大货异常时应先把缺陷拆开统计,再对应五金批次、礼盒工位、装配时间和外箱号追溯。
材质名称为什么不能代替完整规格
采购人员经常会收到类似描述:
“金属锁扣。”
这不是完整规格。
不同项目可能使用:
- 铁基五金;
- 锌合金;
- 铝合金;
- 不锈钢;
- 其他压铸或冲压金属。
即使基材相同,表面处理也可能不同。
完整规格至少应该进一步确认
- 五金用途;
- 基材方向;
- 表面颜色;
- 亮光还是哑光;
- 电镀、喷涂或其他表面处理;
- 尺寸;
- 安装孔位;
- Logo加工方式;
- 保护膜;
- 固定方式。
如果项目有:
- 耐腐蚀;
- 特定化学限制;
- 儿童产品;
- 食品、医疗或其他特殊用途。
还应根据产品和销售市场单独确认适用材料和合规文件。
亮金、哑金、枪黑和古铜为什么容易出现色差
礼盒五金常见颜色包括:
- 亮金;
- 哑金;
- 玫瑰金;
- 亮银;
- 枪黑;
- 古铜;
- 做旧铜色。
这些名称都属于视觉方向,而不是精确的统一颜色标准。
为什么同叫“金色”却差很多
视觉会受到:
- 基材;
- 镀层或涂层体系;
- 抛光程度;
- 表面纹理;
- 观察光线;
- 批次。
影响。
同一个礼盒里的五金更应该一起比
如果一个礼盒同时使用:
- 金色锁扣;
- 金色护角;
- 金色铭牌。
即使三个供应商分别判断自己的五金“都是亮金”,组合后仍可能明显一黄、一红、一浅。
所以签样时不要只批准三个独立零件。
应该把完整五金组合装在正式礼盒上一起看。
该礼盒目前使用哑光藏青特种纸搭配金色金属锁扣、护角及其他五金视觉元素,并支持五金蚀刻Logo。对于这种深色盒面+亮金配件组合,金属色差、刮花和位置偏移都会特别明显,因此应按整套礼盒状态签样。
五金为什么特别容易刮花

五金刮花可能发生在安装之前,也可能发生在礼盒已经合格之后。
五金来料阶段
零件互相摩擦。
如果亮面五金直接散装,运输振动就可能产生细纹。
装配阶段
工具、治具、工作台和操作人员手中的其他零件都可能接触表面。
成品堆叠阶段
一个礼盒的金属锁扣可能正好磨到另一只礼盒的盒面或五金。
运输阶段
振动会把轻微接触变成持续摩擦。
不要用“能不能擦掉”作为唯一判断
先区分:
- 灰尘;
- 指纹;
- 保护膜表面痕迹;
- 真实划痕;
- 镀层已经磨穿。
对于主展示面的亮面锁扣和铭牌,应在统一斜光下检查。
掉镀、露底和起泡怎么判断
消费者常把所有金属表面异常都称为“掉色”。
质量人员应该继续区分。
掉镀
表面层发生局部脱落,露出下面不同颜色层。
露底
可能来自:
- 覆盖不足;
- 尖角位置表面处理偏薄;
- 碰伤;
- 磨穿。
起泡
表面出现局部鼓起、空壳状区域,进一步摩擦后可能破裂。
首先判断问题是不是已经存在于五金来料
如果零件尚未安装就已经掉镀,重点应回到五金供应。
如果只有安装孔周围或压装区域掉层,则还要检查:
- 装配受力;
- 工具接触;
- 孔位;
- 边缘变形。
边角是重点区域
锁扣尖角、护角折边和铭牌边缘通常比大平面更容易暴露:
- 镀层薄弱;
- 磨损;
- 碰伤。
毛刺和锐边为什么必须单独检查
五金毛刺不仅影响外观。
还可能:
- 刮伤消费者;
- 划破礼盒面纸;
- 勾住丝带;
- 刮伤产品;
- 划破保护袋。
常见毛刺位置
- 冲压切边;
- 锁扣内部;
- 铆钉孔;
- 护角背面;
- 铭牌边缘;
- 合页孔位。
不要只用眼睛看
在安全前提下,可以结合:
- 近距离观察;
- 手套轻触;
- 检查保护袋或纸面是否被勾伤。
如果五金直接位于消费者频繁接触位置,锐边要求应在打样阶段明确。
金属锁扣怎样做功能验收
一个锁扣看起来安装正确,并不代表功能一定稳定。
检查开启
确认:
- 是否容易找到操作位置;
- 是否需要异常大的力;
- 是否会夹手;
- 开启动作是否顺畅。
检查关闭
锁扣应该自然对位。
如果必须:
- 推盒盖;
- 扭盒体;
- 向左或向右压。
才能扣上,问题可能不是锁扣自身,而是:
- 盒盖位置;
- 盒体方正度;
- 锁扣上下件安装偏位。
检查松紧
过松可能:
- 自己弹开;
- 产生晃动和异响。
过紧又可能:
- 开启困难;
- 长期拉扯面纸和安装位置。
做循环开合
精品收纳盒、珠宝盒和可重复使用礼盒尤其需要模拟多次使用。
观察:
- 手感是否改变;
- 螺钉或铆点是否松;
- 掉镀是否增加;
- 盒面是否被磨伤;
- 异响是否变化。
该产品目前采用复古棕PU皮纹盒身,并配金色锁扣和金属护角,面向珠宝、腕表和轻奢数码产品。此类箱包式礼盒的五金不是单纯装饰,锁扣还参与日常开启,因此更适合用完整礼盒做开合循环,而不是只验金属零件外观。
合页和转轴怎样检查
带金属合页的礼盒应同时检查:
- 开合角度;
- 左右位置;
- 转轴间隙;
- 摩擦;
- 异响;
- 固定强度。
左右合页不同步
可能导致盒盖:
- 扭转;
- 倾斜;
- 闭合一侧先碰到盒体。
间隙过大
盒盖可能出现明显晃动。
间隙过紧
可能增加开合阻力,甚至持续拉扯安装位置。
合页功能一定要在成品上验
单独拿一只合页测试很顺,不代表装在:
- 不同厚度灰板;
- 不同位置;
- 不同盒盖重量。
以后仍然有相同手感。
金属护角怎么验收
护角看起来很简单,但四角同时出现后,人眼非常容易发现不一致。
重点看四个维度
位置:四角高度是否一致。
贴合:护角是否紧贴盒体,没有明显翘边。
方向:如果五金有正反或纹路,是否一致。
表面:是否存在刮花、掉镀和压痕。
护角不能反过来伤害盒子
如果内侧存在毛刺或锐边,安装时可能:
- 切伤面纸;
- 压出明显凹痕;
- 导致角部破损。
运输后复查很重要
护角通常是礼盒最外凸的部位之一。
运输中它更容易接触:
- 保护袋;
- 相邻礼盒;
- 外箱内壁。
因此护角外观需要在运输验证后重新检查。
金属铭牌和Logo牌重点检查什么
金属铭牌通常位于主展示面。
这意味着它的外观标准往往比隐藏锁扣更高。
检查铭牌表面
- 刮花;
- 色差;
- 麻点;
- 压伤;
- 指纹;
- 保护膜残胶。
检查Logo
如果采用:
- 蚀刻;
- 激光;
- 丝印;
- 凹凸;
- 填色。
要分别确认:
- 位置;
- 清晰度;
- 深浅;
- 边界;
- 颜色。
检查铭牌边缘
尤其是薄金属片。
边缘如果:
- 翘起;
- 有毛刺;
- 倒角不一致。
消费者拿取时很容易感知。
检查固定
铭牌可能通过:
- 胶粘;
- 铆接;
- 嵌入;
- 机械结构。
固定方式不同,失效判断也不同。
五金安装偏位怎么测
“看起来有一点歪”很难用于大货整改。
最好建立明确基准。
锁扣
可以记录:
- 锁扣中心相对盒体中心;
- 距离盒边的位置;
- 上下两片五金的相对位置。
铭牌
可以测:
- 铭牌中心线;
- 与Logo或盒边距离;
- 水平度。
护角
重点比较四角安装高度和露出范围。
不要忽略盒体本身
如果盒体已经:
- 不方;
- 盒盖偏位;
- 面纸基准不一致。
五金按照理论中心安装以后,视觉上仍可能显得不正。
尺寸与基准问题可结合包装盒尺寸公差与测量指南进一步确认。
五金松动和脱落怎么排查
首先要确认五金到底是怎样固定的。
常见方式
- 铆钉;
- 螺钉;
- 压脚;
- 胶粘;
- 嵌入;
- 多种方式组合。
如果是机械固定
检查:
- 孔位是否过大;
- 铆接是否充分;
- 灰板是否被压坏;
- 长期开合后是否扩大间隙。
如果是胶粘
检查真正失效的界面:
- 胶从金属面脱离;
- 胶从面纸脱离;
- 面纸自身被拉起;
- 固定面积不足。
这类胶接失效可以进一步结合包装盒开胶原因与验收指南判断。
不要通过“再多加一点胶”解决所有松动
如果五金属于受力件,结构固定方式本身比增加胶量更重要。
礼盒五金需要做盐雾测试吗
不是所有礼盒五金都需要做盐雾测试。
是否需要,取决于:
- 产品定位;
- 使用寿命;
- 出口市场;
- 运输环境;
- 客户质量协议;
- 五金是否长期暴露。
什么时候更值得评估
例如:
- 长期重复使用的珠宝收纳盒;
- 海运周期长;
- 高湿环境销售;
- 客户明确要求耐腐蚀性能;
- 亮面装饰五金的外观寿命很重要。
不要只写“盐雾24小时”
一份可执行的要求至少要确认:
- 采用什么标准和版本;
- 采用哪一种盐雾方法;
- 测试对象是原五金还是成品礼盒拆件;
- 暴露时间;
- 观察哪些区域;
- 什么现象判定不合格。
ISO 9227:2022规定了中性盐雾、乙酸盐雾和铜加速乙酸盐雾等人工气氛腐蚀试验方法,但该标准明确不为某一具体产品规定统一暴露时间和结果判定。
当前ASTM B117-26同样规定盐雾试验环境和操作方法,并明确具体试样、暴露周期以及结果解释应由产品规范或相关方确定。
盐雾试验适合在约定条件下检查金属或涂层的腐蚀防护质量和缺陷,但 ISO 9227 和 ASTM B117 都提醒不能简单把实验小时数直接换算成真实环境中的使用寿命。
保护膜什么时候撕最合理
镜面铭牌和高光锁扣常使用保护膜减少生产刮花。
但保护膜本身也需要管理。
撕得太早
后续:
- 装配;
- 清洁;
- 堆叠;
- 装袋;
- 运输。
都可能重新刮伤表面。
撕得太晚
可能出现:
- 客户收到后仍有保护膜;
- 保护膜边缘藏在五金下无法完整撕除;
- 胶残留;
- 验货时把膜上划痕误判为金属划痕。
签样时必须统一状态
一只样品带膜、一只不带膜时,不适合直接比较:
- 光泽;
- 颜色;
- 划痕。
正式验收前先统一样品状态。
运输为什么会让合格五金变成刮花品
工厂验货时五金完全正常,客户开箱后却发现:
- 护角磨花;
- 锁扣表面失光;
- 铭牌有细纹;
- 相邻盒面被金属划伤。
这通常说明保护系统没有覆盖物流阶段。
五金突出盒面
它会比普通纸面更早接触相邻物。
相邻礼盒方向不合理
两个锁扣面对面摆放,运输振动后可能互相摩擦。
单盒保护不足
薄塑料袋可能防尘,但不一定能隔离金属硬接触。
外箱空间过松
礼盒在箱内反复移动,五金会成为高频接触点。
YSTBOX当前的复古皮纹五金礼盒页面就将外箱防刮保护作为出货的重要环节。对于高光或突出五金,更应该在完整包装运输测试后复查。
完整运输验证可参考包装盒运输测试指南。
打样阶段怎样签五金
第一步:先签独立五金样
确认:
- 款式;
- 尺寸;
- 颜色;
- 表面光泽;
- Logo加工。
第二步:再签完整装配样
因为装上礼盒后才可以判断:
- 比例;
- 位置;
- 颜色搭配;
- 开启手感;
- 是否刮伤盒体。
第三步:真实开合
不要只开一次。
按产品实际使用方式重复:
- 开启;
- 关闭;
- 拿取;
- 放回。
第四步:装入真实产品
产品重量会改变盒体受力。
空盒锁扣对位正常,满载后盒体轻微变形时,锁扣位置可能发生变化。
第五步:保留三类批准样
- 独立五金样;
- 完整礼盒;
- 五金颜色/表面处理样。
第六步:完成运输状态后复查
尤其检查:
- 刮花;
- 掉镀;
- 五金松动;
- 盒面接触痕迹。
大货五金怎么抽检
| 检查项目 | 检查方法 | 重点记录 |
|---|---|---|
| 款式 | 与批准样和BOM比对 | 错款、错颜色 |
| 颜色 | 统一光线与批准样并排 | 批次色差 |
| 表面 | 正视和斜光 | 刮花、麻点、压伤 |
| 镀层 | 检查边角和高摩擦区 | 掉镀、露底、起泡 |
| 锐边 | 检查切边和内侧 | 毛刺、尖角 |
| 安装位置 | 按固定基准测量 | 左右、上下和旋转偏位 |
| 固定 | 正常使用方向操作 | 晃动、铆点和胶接失效 |
| 锁扣 | 正常开启和关闭 | 松紧、对位、卡顿 |
| 合页 | 完整开合 | 间隙、异响、扭曲 |
| 运输后外观 | 拆包复查 | 新增刮痕和表面损伤 |
抽样要覆盖不同五金批次
如果大货使用了两批锁扣,却只从第一批对应成品里抽样,可能漏掉第二批颜色或表面变化。
建议记录:
- 五金批次;
- 礼盒生产日期;
- 装配工位;
- 外箱号。
五金缺陷也可以纳入AQL
但应先定义缺陷级别。
例如:
- 锁扣无法正常闭合;
- 锐利毛刺;
- 主展示铭牌明显刮花;
- 隐藏位置轻微色点。
对产品体验的影响不同,不应全部算成同一等级。
正式抽检可结合包装盒AQL抽检指南建立批次和缺陷分级。
根据缺陷分布快速判断原因
| 异常分布 | 优先调查方向 |
|---|---|
| 未安装五金就已经大量刮花 | 来料包装和五金供应 |
| 安装孔附近集中掉镀 | 装配压力、孔位和工具接触 |
| 整批金色明显偏红或偏黄 | 表面处理批次和供应商 |
| 只有左侧护角频繁松动 | 装配治具、固定点和工位 |
| 锁扣单独正常,装盒后卡住 | 盒体方正度、上下件安装位置 |
| 运输后才出现密集细纹 | 盒间摩擦和单盒保护 |
| 铭牌边缘反复翘起 | 固定方式、胶接面积和表面 |
| 高湿存放后出现变色 | 基材、表面保护和环境 |
| 循环开合后合页越来越松 | 转轴和固定结构耐久性 |
一个礼盒如果同时有锁扣、四只护角和两个合页,可以给每个位置编号,例如 L1、C1、H1。大货出现异常时记录具体位置,会比写“发现8只五金问题”更容易定位治具、装配工位和结构原因。
不同礼盒场景应该重点看什么
| 礼盒场景 | 常见五金 | 重点风险 |
|---|---|---|
| 珠宝腕表 | 锁扣、合页、铭牌 | 刮花、长期开合、氧化 |
| 3C数码 | 小锁扣、铭牌、护角 | 表面一致、科技感、运输摩擦 |
| 美妆礼盒 | 侧锁、铭牌、装饰件 | 亮面指纹、掉镀和色差 |
| 滋补礼盒 | 锁扣、金属包边 | 重复使用和长期存储 |
| 商务礼品 | 铭牌、护角、箱包五金 | 品牌Logo加工和整套色差 |
| 收藏收纳盒 | 合页、锁扣、护角 | 循环耐久和腐蚀 |
永顺通现有珠光磁吸彩妆礼盒采用磁吸翻盖并搭配侧边金属锁扣,可用于口红、粉饼、气垫等套装。对于浅色珠光面纸,五金安装过程中的工具压痕、锁扣错位和金属对纸面的摩擦都会更加明显,因此应同时检查五金和盒面。
红布纹阿胶礼盒目前采用翻盖五金结构,可配置金色金属锁扣与金边。布艺、深色面料和金属组合会形成明显材质反差,适合把锁扣开启、表面耐刮和安装稳定性作为完整工艺样的重点。
询价时怎样写礼盒五金要求
不要只写:
“配金色五金。”
建议至少说明:
- 礼盒盒型;
- 产品用途;
- 成品尺寸;
- 五金类型;
- 五金尺寸;
- 金属材质方向;
- 目标颜色;
- 亮光、哑光或做旧效果;
- 是否需要Logo;
- Logo加工方式;
- 安装位置;
- 固定方式;
- 是否属于受力件;
- 目标开合手感;
- 是否需要循环测试;
- 是否需要耐腐蚀验证;
- 表面刮花要求;
- 保护膜和成品包装方式;
- 完整工艺样要求;
- 大货抽检规则。
五金必须进入正式BOM
不要让五金只存在于:
- 效果图;
- 聊天记录;
- “按样品做”的口头要求。
重复订单至少应能追溯:
- 五金款式;
- 尺寸;
- 颜色;
- 表面处理;
- Logo版本;
- 固定方式;
- 批准样。
否则第二批订单即使锁扣“看起来差不多”,颜色、手感和安装孔位仍可能发生变化。
礼盒五金签样清单
| 签样项目 | 确认内容 |
|---|---|
| 五金款式 | 结构和外观与批准版本一致 |
| 尺寸 | 与盒体和安装位置适配 |
| 颜色 | 完整礼盒上的五金组合颜色协调 |
| 光泽 | 亮光、哑光或做旧效果达到批准样 |
| 表面 | 无不可接受刮花、麻点和压伤 |
| 镀层 | 无不可接受掉镀、露底和起泡 |
| 边缘 | 无影响消费者和礼盒的锐利毛刺 |
| Logo | 位置、方向和加工效果正确 |
| 安装 | 位置、角度和左右一致性符合要求 |
| 固定 | 正常使用后无明显松动 |
| 开合 | 锁扣和合页使用顺畅 |
| 循环 | 约定使用循环后功能和外观仍符合要求 |
| 耐腐蚀 | 需要时按明确测试任务书验证 |
| 运输 | 最终包装运输后无不可接受新增刮伤和松动 |
| 批准样 | 保留独立五金和完整工艺礼盒 |
ISO 9227:2022 — Corrosion tests in artificial atmospheres — Salt spray tests
ASTM B117-26 — Standard Practice for Operating Salt Spray (Fog) Apparatus
建议在询价阶段就同时提供产品重量、礼盒盒型、五金位置、目标颜色、表面效果、Logo工艺和实际使用方式。永顺通可将五金、灰板、面纸、内托和盒体结构一起打样,通过完整工艺样确认五金位置、开合手感、表面质量以及运输保护,再进入批量生产。
礼盒五金常见问题
1. 高端礼盒常用哪些五金件?
常见有金属锁扣、合页、护角、铭牌、拉手和装饰包边。不同五金承担的功能不同,装饰铭牌主要看外观,而锁扣和合页还需要做实际开合与固定稳定性检查。
2. 礼盒五金为什么容易刮花?
亮面金属对摩擦非常敏感。刮花可能发生在五金散装运输、装配、成品堆叠或物流阶段。应先判断痕迹是在保护膜上还是已经进入真实金属表面,再追溯具体环节。
3. 为什么同一只礼盒上的金色锁扣和护角颜色不一样?
可能因为五金来自不同批次、供应商或表面处理体系。亮金、哑金、玫瑰金等名称只是颜色方向,不等于精确统一标准,因此多种五金最好装在完整礼盒上一起签色。
4. 礼盒锁扣为什么扣不上?
不一定是锁扣本身坏了。还应检查盒体是否方正、盒盖是否偏移、锁扣上下两片安装位置和固定孔位。单独五金工作正常但装盒后卡住时,应优先检查结构和装配。
5. 五金掉镀一定是电镀质量问题吗?
不一定。未安装前已经掉镀更偏向五金来料问题;如果异常集中在安装孔、折边或工具接触区域,还应调查装配压力、碰伤和摩擦。
6. 金属护角主要检查什么?
主要检查四角位置是否一致、是否紧贴盒体、有没有锐边和毛刺,以及表面是否存在刮花、掉镀和压痕。运输后还要检查护角是否磨损相邻礼盒。
7. 金属铭牌应该用胶粘还是机械固定?
没有适合所有礼盒的统一方式。应根据铭牌尺寸、厚度、表面、盒体材料和使用环境选择,并通过成品样验证。无论采用胶粘还是机械固定,都应检查长期使用后是否翘边或松动。
8. 礼盒五金需要做盐雾测试吗?
不是所有项目都必须做。长期重复使用、高湿环境、海运周期长或客户有明确耐腐蚀要求时更值得评估。若测试,应明确标准、方法、暴露时间和判定条件,不能只写“通过盐雾”。
9. 盐雾测试多少小时才算合格?
没有适用于所有礼盒五金的统一小时数。ISO 9227和ASTM B117主要规定试验环境和程序,并不替某个具体礼盒规定固定测试周期或合格限值。项目要求应由品牌方、五金供应商和测试方结合实际用途书面确定。
10. 大货礼盒五金主要怎么验收?
主要检查五金款式、颜色、光泽、表面刮花、镀层、毛刺、安装位置、固定、锁扣或合页功能,以及运输后的外观变化。抽样还应覆盖不同五金批次和礼盒生产阶段。
11. 五金保护膜应该什么时候撕?
应根据装配和出货流程确定。过早撕除容易在后续生产和运输中刮花,过晚则可能留下残胶或导致客户收到仍带膜的产品。签样和大货验收时应统一保护膜状态。
12. 怎样保证重复订单的礼盒五金和上一批一致?
把五金正式纳入BOM和版本管理,记录款式、尺寸、颜色、表面处理、Logo、固定方式和实体批准样。重复订单发生供应商、材料或表面处理变化时,应重新确认,而不是只凭“外观看起来一样”直接替换。